Che cosa significa la stampa a caldo nella decorazione dell’imballaggio
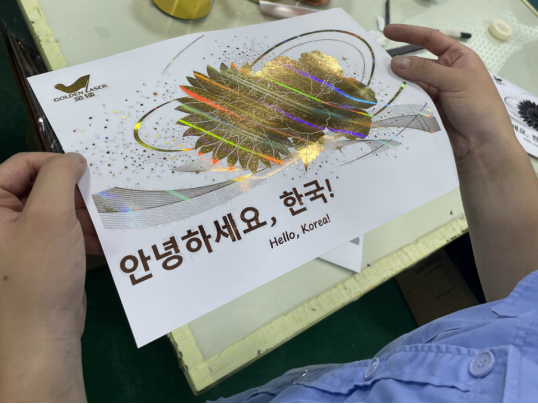
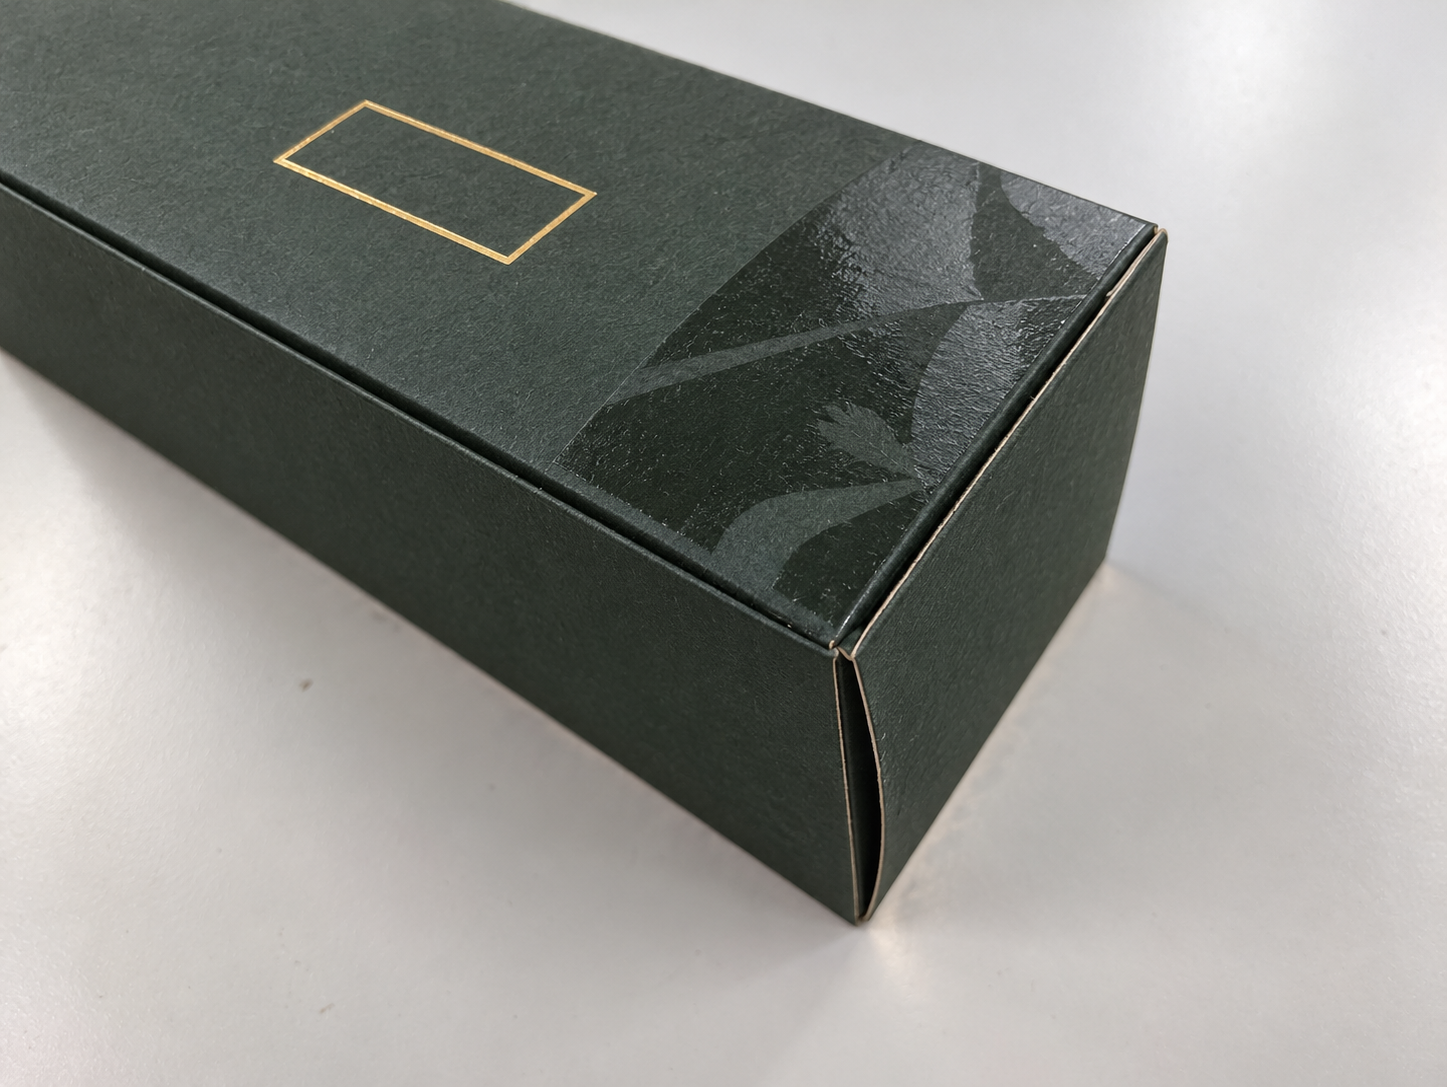
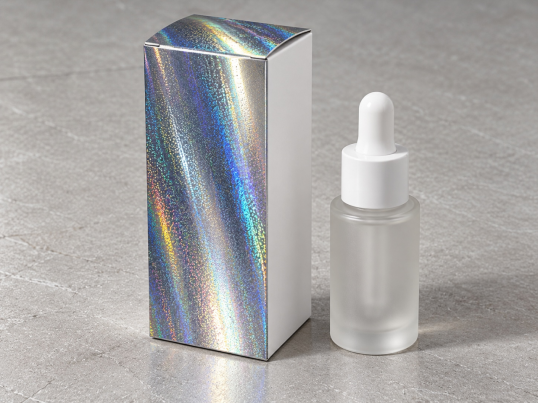
Cos’è la stampa a caldo? Nella decorazione degli imballaggi, si tratta di un processo di trasferimento secco che utilizza calore, pressione e un film portatore per trasferire uno strato decorativo sottile su un supporto. A differenza della stampa con inchiostro, la stampa a caldo non penetra nella carta o nel film. Una matrice riscaldata o un rullo preme la foglia metallica contro la superficie: lo strato adesivo si attiva e lo strato di rilascio consente al film decorativo di staccarsi dal suo supporto. Il risultato è un’immagine nitida, spesso con aspetto metallico riflettente, motivo olografico, colore opaco o effetto perlato. Gli acquirenti di imballaggi la richiedono perché la decorazione risiede sulla superficie, catturando la luce in un modo che l’inchiostro non può replicare. Si trova su scatole per cosmetici, etichette per bevande alcoliche, confezioni farmaceutiche, astucci per dispositivi elettronici di consumo e tubetti o tappi per prodotti chimici per uso quotidiano recanti un logo di marca. La stampa a caldo non segue una ricetta unica: ogni combinazione di supporto, foglia metallica, matrice e macchina da stampa si comporta leggermente in modo diverso.
Come avviene il rilascio e l’adesione della foglia metallica
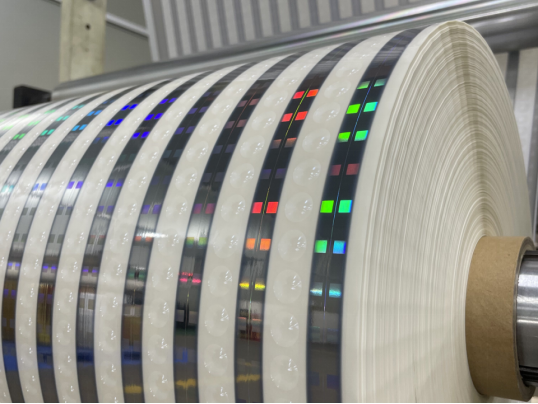
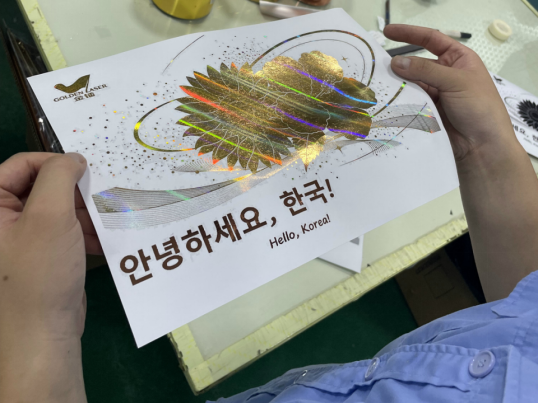
Una foglia per stampa a caldo è un sandwich ingegnerizzato, non un semplice foglio di metallo. Il supporto è una pellicola sottile che trattiene gli strati durante la rivestitura e il trasferimento. Una tipica foglia metallica comprende uno strato di rilascio, una lacca colorata o protettiva, uno strato metallizzato e uno strato adesivo. Le foglie pigmentate e quelle olografiche trasparenti utilizzano costruzioni diverse e non necessitano di uno strato metallico. Durante la stampa a caldo, lo strumento riscaldato ammorbidisce lo strato di rilascio e attiva l’adesivo. La pressione mantiene la foglia a contatto con il supporto. Quando lo strumento si solleva, l’adesivo fissa gli strati decorativi sul supporto mentre il supporto si stacca. La temperatura è fondamentale: se troppo bassa, il trasferimento risulta irregolare o opaco; se troppo alta, i bordi si sfocano, l’adesivo fuoriesce o il supporto trascina. Anche la chimica del supporto è altrettanto importante: carte rivestite, film trattati e alcune superfici lisce accettano bene la foglia, mentre film non trattati a bassa energia, residui di silicone e spessi rivestimenti UV spesso ostacolano l’adesione. Controlli mediante nastro adesivo, sfregamento e piegatura, eseguiti dopo i relativi passaggi di finitura, aiutano a valutare l’adesione e la durabilità del trasferimento. La maggior parte dei problemi di trasferimento ha origine all’interfaccia, non esclusivamente nel rotolo di foglia.
Configurazione della macchina e variabili rilevanti
Le attrezzature per la stampa a caldo appartengono a poche famiglie, e ciascuna modifica la procedura operativa. Le presse a piano fisso utilizzano una piastra riscaldata e una pressione verticale, adatte a cartoni e etichette alimentati in fogli. Le presse rotative impiegano un rullo riscaldato e un punto di contatto (nip), ideali per lavori su rotolo e per etichette da rotolo. Il trasferimento digitale della foglia metallica rappresenta un percorso alternativo che può impiegare toner oppure adesivo o vernice applicati digitalmente. I requisiti termici e di polimerizzazione dipendono dall’attrezzatura utilizzata e consentono tirature brevi o design variabili senza ricorrere a un cliché convenzionale per la stampa a caldo. La scelta ottimale dipende dalla lunghezza della tiratura, dal supporto, dai dettagli grafici e dalle finiture successive.
La stampa a caldo a piano fisso applica un cliché riscaldato sul supporto ed è comunemente usata per cartoni ed etichette alimentati in fogli. Verificare temperatura del cliché, preparazione della macchina (make-ready), pressione e tempo di permanenza (dwell time) per il singolo lavoro.
La stampa a caldo rotativa utilizza utensili rotanti ed è adatta per lavori su rotolo continuo. È necessario sincronizzare la tensione del rotolo, la geometria degli utensili, la velocità e il registro; la pressione non è universalmente inferiore rispetto a quella di una pressa a piatto.
Il trasferimento digitale della foglia metallica utilizza un’immagine generata digitalmente compatibile, insieme a un sistema a toner, adesivo o vernice. È utile per lavorazioni a breve tiratura e con design variabili, ma la foglia metallica richiesta, le condizioni di polimerizzazione o riscaldamento e la finitura ottenibile dipendono specificamente dall’attrezzatura utilizzata.
Tempo di contatto, pressione, materiale della matrice, condizione della superficie e preparazione interagiscono tra loro. Nella stampa a caldo su carta si usano comunemente matrici metalliche; per alcune altre applicazioni si impiegano utensili in silicone deformabile. La scelta dell’utensile appropriato dipende dal supporto e dalla forma, quindi non esiste una regola universale secondo cui una matrice più dura richieda meno pressione. Lo spessore del supporto modifica il gioco, pertanto un settaggio funzionante su un cartone di un certo peso potrebbe non funzionare su uno più pesante. Gli operatori esperti registrano i parametri per ogni lavoro, non solo per macchina, poiché temperatura, pressione e tempo di contatto vengono determinati mediante una serie di campioni e verificati dopo il raffreddamento, anziché essere trasferiti da un altro lavoro.
Dove la stampa a caldo trova il suo ruolo nel confezionamento
La decorazione dell’imballaggio ricorre alla stampa a caldo quando un marchio necessita profondità, riflettività o un segnale tattile che l’inchiostro non può offrire. Una scatola per cosmetici potrebbe utilizzare un oro metallico della gamma standard oro-argento per il logo e una foglia opaca per un motivo decorativo. Un’etichetta per bevande alcoliche potrebbe impiegare una foglia olografica per la sicurezza e un oro per spiccare sugli scaffali. Una confezione farmaceutica potrebbe includere piccoli segni metallici come caratteristica anti-contraffazione. Gli imballaggi per elettronica di consumo spesso usano una foglia argentea su cartone scuro per ottenere un aspetto premium e tecnologico. I tubetti per prodotti chimici per uso quotidiano, i tappi per bottiglie e i pannelli per elettrodomestici si affidano allo stesso processo per ottenere grafiche fini e bordi netti, dove la foglia deve resistere alla manipolazione e all’abrasione, non solo alla luce degli scaffali. La stampa a caldo può risultare difficoltosa su supporti ruvidi, porosi o fortemente riciclati. Può comportare costi aggiuntivi per tirature brevi a causa degli utensili e della messa a punto. Gli strati metallizzati possono complicare alcuni flussi di riciclo, quindi i marchi chiedono informazioni sulla compatibilità tra substrato e foglia. Spaziature pulite e forti contrasti in genere invecchiano meglio rispetto a layout affollati con caratteri capovolti di dimensioni ridotte.
Difetti comuni e come indagarli
La maggior parte dei problemi di stampa sembra inizialmente un problema della pellicola, ma si rivela spesso un problema del sistema. Sostituire la pellicola raramente risolve da sola l’anomalia, poiché la causa risiede solitamente negli strati sottostanti la pellicola, nella superficie stampata o nell’impostazione della macchina da stampa. Diverse cause possono sovrapporsi. Controllare innanzitutto l’intero processo alla ricerca di difetti evidenti, quindi modificare una sola variabile controllata alla volta e registrare il risultato.
I difetti comuni tendono a raggrupparsi:
Scarso distacco, spesso indicativo di temperatura inadeguata, tempo di contatto insufficiente o incompatibilità del rivestimento antistick.
Bordi irregolari, che possono derivare da pressione troppo bassa, matrici usurate o comprimibilità del supporto.
Trasferimento discontinuo, che può dipendere da contaminazione della superficie, carica elettrostatica o irregolarità del supporto.
Scarsa resistenza all’abrasione, che può essere legata alla scelta dell’adesivo, a una sovralaminazione eccessiva o a una manipolazione prematura.
Un convertitore disciplinato verifica l’energia superficiale del supporto, la temperatura della faccia dello stampo, il tempo di contatto, la pressione e lo stress post-stampaggio prima di attribuire la colpa alla pellicola. Questo ordine di controllo risparmia tempo e materiale.
Cosa cercare in un partner per pellicole
Per lavori di imballaggio impegnativi, la pellicola è solo una parte del sistema. Un fornitore che comprende la chimica dei rivestimenti, il comportamento di rilascio e le interazioni con il supporto può ridurre il numero di prove necessarie. GL Foils fornisce pellicole termoimprontabili convenzionali HP1 e olografiche HP2 per carta e cartone, comprese versioni specifiche per linee sottili, aree più ampie, sovrastampa ed effetti ottici speciali. I substrati plastici richiedono una versione di pellicola appositamente abbinata, non quella indicata per carta. La capacità produttiva e la disciplina nella catena di approvvigionamento aiutano a mantenere in movimento i progetti più impegnativi, mentre l’assistenza tecnica raggiunge clienti in tutto il mondo. Per i team addetti all’imballaggio che devono affrontare cartoni difficili, film a bassa energia o finestre di rilascio molto strette, questo livello di competenza può essere altrettanto importante quanto la tonalità della pellicola riportata sul campionario.


 EN